上海中发电气分享电气元件生产工艺流程及质量管控要点
在电气行业,元件质量直接决定成套设备的运行可靠性。一台配电柜内部可能集成数十种电气元件,从断路器、接触器到继电器、端子排,任何一环出现工艺偏差,都可能在长期运行中演变为故障隐患。上海中发电气(集团)股份有限公司在高低压电气、配电柜及电气成套设备的制造实践中,积累了一套较为完整的元件生产工艺流程与质量管控体系,这里做一些技术层面的分享。
元件生产工艺流程的关键环节
以断路器类元件为例,生产流程大致可分为来料检验、零部件加工、装配调试、特性测试四个阶段。来料环节需要对触头材料、绝缘件、电磁线圈等关键物料进行批次抽检,重点关注触头银层厚度和绝缘件的阻燃等级。零部件加工阶段,冲压件毛刺控制、注塑件收缩率补偿是常见的技术难点——毛刺超标会直接影响触头接触电阻,而收缩率补偿不到位则可能导致装配干涉。
装配调试环节对工艺纪律要求最高。以框架断路器的操作机构为例,储能弹簧的预紧力偏差需控制在设定值的±5%以内,脱扣杆的行程间隙通常要求在0.3mm~0.5mm之间。这些参数看似细微,却直接关系到分合闸时间和脱扣可靠性。
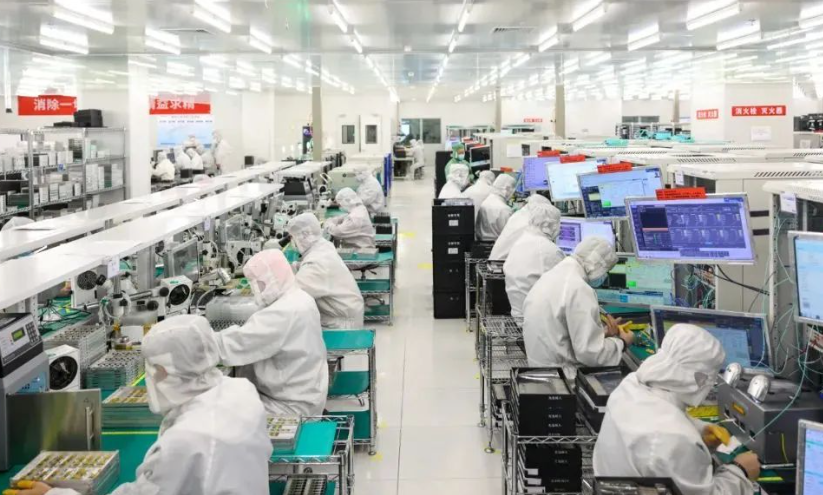
质量管控的三个核心抓手
质量管控不是终检一道关卡就能解决的问题,需要贯穿全流程。上海中发电气(集团)股份有限公司在电气元件生产中,重点抓以下几个环节:
- 过程参数SPC监控:对关键工序参数(如焊接温度、拧紧扭矩、测试电压)实施统计过程控制,CPK值低于1.33时触发工艺预警,避免批量性偏差。
- 关键特性100%检测:断路器的主回路电阻、绝缘电阻、机械操作寿命等关键特性实行逐台检测,不合格品直接隔离并追溯同批次产品。
- 批次追溯与失效分析:每批元件建立完整的物料批次、工艺参数、检测数据档案,一旦现场反馈异常,可在2小时内完成批次定位和原因初判。
这些措施的背后逻辑很简单:电气成套设备的故障往往具有滞后性,等到配电柜现场投运后再发现问题,排查成本和停电损失远高于生产阶段的全检投入。
实践中的几点建议
对于从事电力设备制造和运维的同仁,有几点实操层面的体会值得参考。其一,元件选型时不要只看额定参数,要关注制造商的过程管控能力——同样标称壳架电流的断路器,触头材料和灭弧室工艺差异会导致实际分断能力相差一个等级。其二,配电柜组装环节的拧紧扭矩管理常被忽视,母线连接螺栓的扭矩衰减是接头过热的主要诱因之一,建议将扭矩值纳入工艺卡并定期校准扭矩工具。其三,环境应力筛选(如高温老化、振动测试)对提高元件早期故障剔除率有明显效果,值得在成本允许的范围内纳入例行流程。
电气元件虽小,承载的却是整个配电系统的安全底线。上海中发电气(集团)股份有限公司:高低压电气,配电柜,电气成套设备,电力设备,电气元件——这条产品链上的每一个环节,都依赖扎实的工艺积累和严格的质量纪律。随着智能配电和状态监测技术的普及,元件制造正在从“合格出厂”向“全生命周期可追溯”演进,工艺数据与运行数据的打通,会是下一阶段值得持续投入的方向。